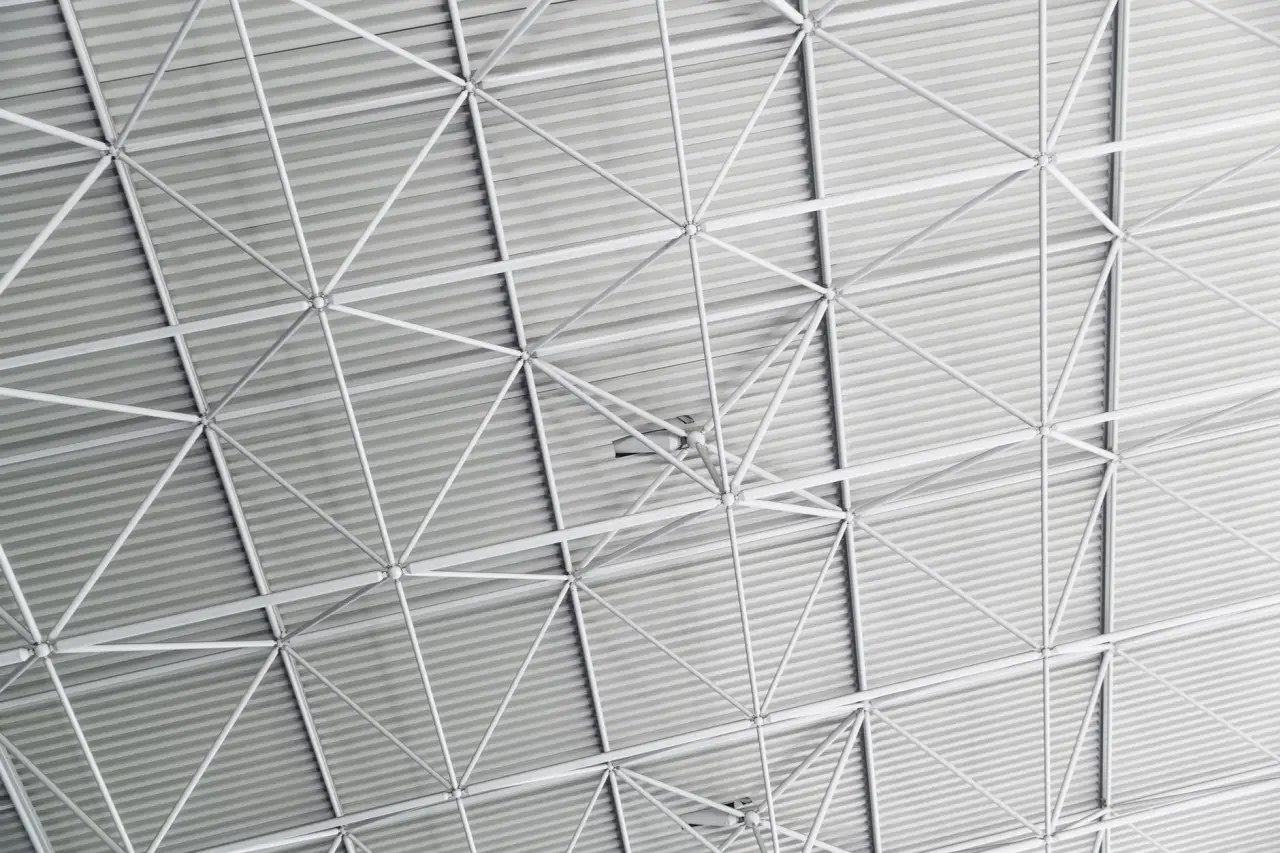
体育馆作为大跨度公共建筑,屋盖结构的安全性与经济性直接决定项目成败。球形网架凭借三维受力合理、造型适应性强、施工周期可控等优势,成为国内中小型体育馆屋盖的主流选择。一套完整的球形网架工程,需要经过网架设计、网架制作、网架安装三大阶段,每个阶段都有容易被忽视的技术细节。本文从一线网架加工厂的视角,梳理全流程关键控制点。
一、网架设计:从荷载组合到节点选型
球形网架的设计起点是建筑造型与跨度条件。以常见的40~60米跨度体育馆为例,设计阶段需重点解决三个问题:网格尺寸的合理划分、矢高的确定、以及节点形式的选型。网格尺寸通常控制在2.5~3.5米之间,过大导致杆件长细比超标,过小则节点数量激增、造价上升。矢高一般取跨度的1/12~1/8,矢高不足会显著增大杆件内力。
节点选型上,螺栓球网架因工厂化程度高、现场无焊接、安装速度快,在中小组件网架中应用最广;焊接球节点则适用于荷载大、杆件粗的重型网架。设计软件方面,3D3S、SFCAD、MST等是国内网架设计的常用工具,出图时需同步生成杆件下料表、螺栓球加工图和高强螺栓规格清单,为后续网架加工提供准确依据。
二、网架制作:精度控制是核心
钢结构网架的制作质量,七成取决于螺栓球的加工精度。螺栓球毛坯经锻造后,需在专用铣床上完成各螺栓孔的加工,孔距偏差一般要求控制在±0.2mm以内,相邻孔夹角偏差不超过±30′。孔位一旦超差,现场安装时高强螺栓无法旋入或杆件无法对位,返工成本极高。
杆件制作环节,钢管下料长度误差控制在±1mm,坡口角度按壁厚匹配,封板或锥头与钢管的焊接需采用二氧化碳气体保护焊,焊缝等级不低于二级。一套规范的网架加工厂生产流程通常包括:
- 原材料复验(钢管材质、螺栓球毛坯探伤)
- 螺栓球孔位加工与精度抽检
- 杆件下料、坡口、组焊
- 除锈涂装(Sa2.5级,底漆两道)
- 预拼装检验与构件编号打包
预拼装环节常被小型加工厂省略,但对于造型复杂的体育馆球形网架,抽检预拼装能提前暴露累积误差,避免现场被动。
三、网架安装:从拼装顺序到卸载控制
网架安装方法需结合现场条件选择。体育馆屋盖常用满堂脚手架高空散装法、分条分块吊装法或整体顶升法。螺栓球网架现场安装的核心是拼装顺序:一般从支座向跨中对称推进,高强螺栓初拧后统一终拧,终拧扭矩按螺栓规格查表控制,M20高强螺栓终拧扭矩约在200~250N·m区间。
支座安装阶段要预留温度变形余量,焊接固定前需复核各支座标高与轴线偏差。网架形成整体后,脚手架或临时支撑的卸载必须分级同步进行,单次卸载量不宜超过总变形量的20%,并同步监测挠度变化。某体育馆项目曾因卸载过快导致局部杆件应力突增,这个教训在行业内并不少见。
四、常见问题与应对
实际工程中,螺栓孔错位、杆件长度累积偏差、涂装厚度不足是高频问题。应对思路是前移控制点——网架设计阶段预留公差、网架制作阶段全检关键尺寸、安装前对构件编号与规格逐件核对。选择有预拼装能力和检测手段的网架加工厂,比单纯比价更能控制全周期成本。
体育馆球形网架的技术门槛集中在设计与制作的精度衔接上。把设计出图的准确性、加工环节的公差控制、安装阶段的顺序管理三件事做扎实,钢结构网架的安全性与经济性才能同时落地。
关键词:网架加工厂,球形网架,螺栓球网架,网架加工,网架设计,网架制作,网架安装,钢结构网架