干煤棚作为火力发电厂和煤化工企业的关键储运设施,其大跨度、高净空的结构特点对屋盖体系提出了严苛要求。钢结构网架凭借自重轻、刚度大、施工周期短的优势,成为干煤棚屋盖的主流选择。但不少项目在投运后出现杆件变形、螺栓松动甚至局部锈蚀等问题,根源往往不在设计环节,而在于加工制作与安装过程的工艺控制不到位。作为专业的网架加工厂,徐州峰华钢结构网架加工厂结合多年干煤棚项目经验,梳理从下料到验收的全流程要点。
一、干煤棚网架加工的核心工艺流程
干煤棚跨度动辄80米以上,多采用正放四角锥螺栓球网架体系。这类球形网架的加工精度直接决定现场拼装能否顺利合拢。完整的网架制作流程可拆解为以下几个关键环节:
- 深化设计与放样:依据网架设计图纸进行杆件长度归并,考虑焊接收缩余量,螺栓球螺纹孔角度偏差须控制在±30′以内。
- 下料与坡口加工:钢管采用数控切管机下料,切口垂直度偏差不大于管径的1%,坡口角度按壁厚匹配。
- 螺栓球加工:45号钢锻打成型后正火处理,螺纹孔采用专用工装分度加工,相邻孔夹角精度是网架加工中最易被忽视的环节。
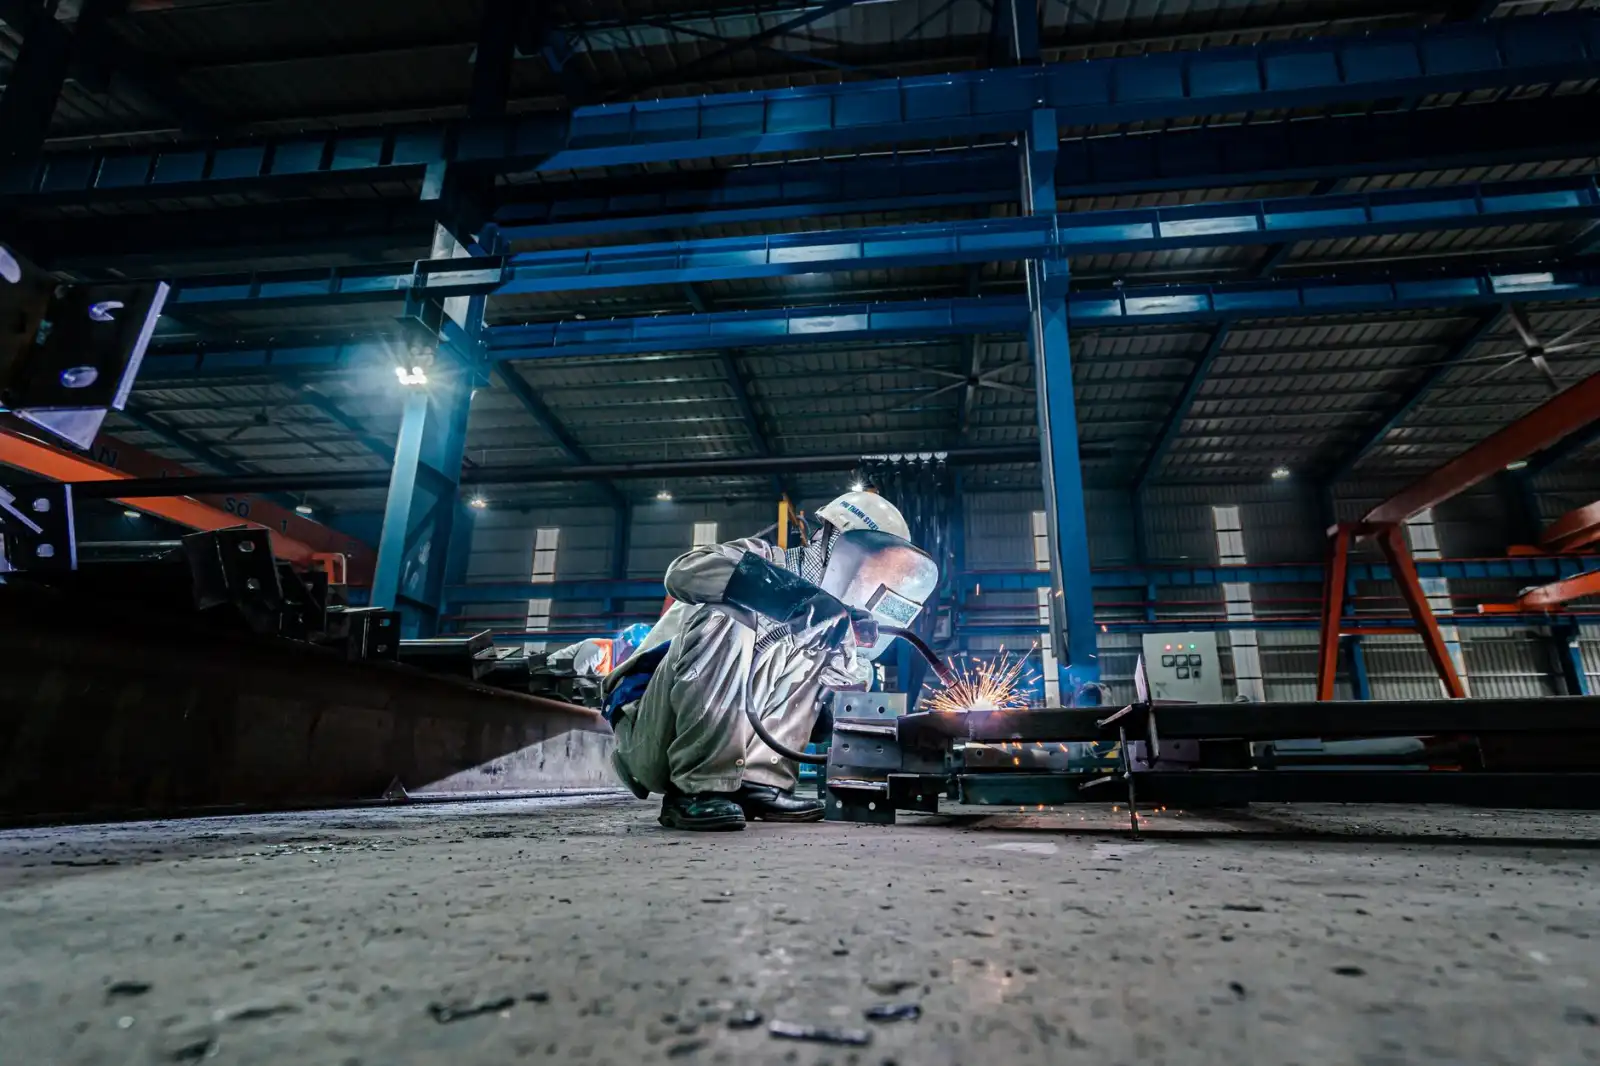
- 焊接与防腐:杆件与锥头/封板焊接采用CO₂气体保护焊,焊缝等级不低于二级;除锈达Sa2.5级后涂装环氧富锌底漆。
二、质量管控的三个关键控制点
干煤棚长期处于高湿度、含硫腐蚀性气氛中,质量管控不能停留在常规标准上。第一控制点是螺栓球节点配合精度——高强度螺栓与球体螺纹孔的配合间隙过大,会在风载和温度应力下产生微动磨损,建议逐套进行试拧检验,扭矩系数抽检比例不低于5%。第二控制点是杆件轴线偏差,锥头端面与钢管轴线的垂直度若超差,拼装时会产生附加弯矩,现场往往靠强行扩孔解决,留下隐患。
第三控制点是涂装质量。干煤棚网架杆件壁厚通常6~10mm,腐蚀裕量有限,网架加工厂在涂装前必须对焊缝区域做二次除锈,漆膜总厚度不低于240μm,且每道涂层间隔时间要严格按说明书控制,赶工期导致的面漆过早覆盖是常见质量通病。
三、从加工到安装的协同要点
干煤棚网架安装多采用高空散装或分块吊装,加工阶段的杆件编号与打包顺序必须与安装方案对应。徐州峰华在承接干煤棚项目时,会在网架制作完成后进行预拼装,重点复核支座处球节点的空间坐标。对于采用滑移法施工的项目,还需在加工阶段预留滑移轨道连接件,避免现场二次焊接破坏防腐层。
随着干煤棚向更大跨度、更高环保封闭标准发展,钢结构网架的加工精度和防腐体系要求持续提升。选择具备深化设计能力、工序自检体系完善的网架加工厂,从源头把控每一颗螺栓球和每一根杆件的质量,才是干煤棚网架长期安全运行的根本保障。
关键词:网架加工厂,球形网架,螺栓球网架,网架加工,网架设计,网架制作,网架安装,钢结构网架