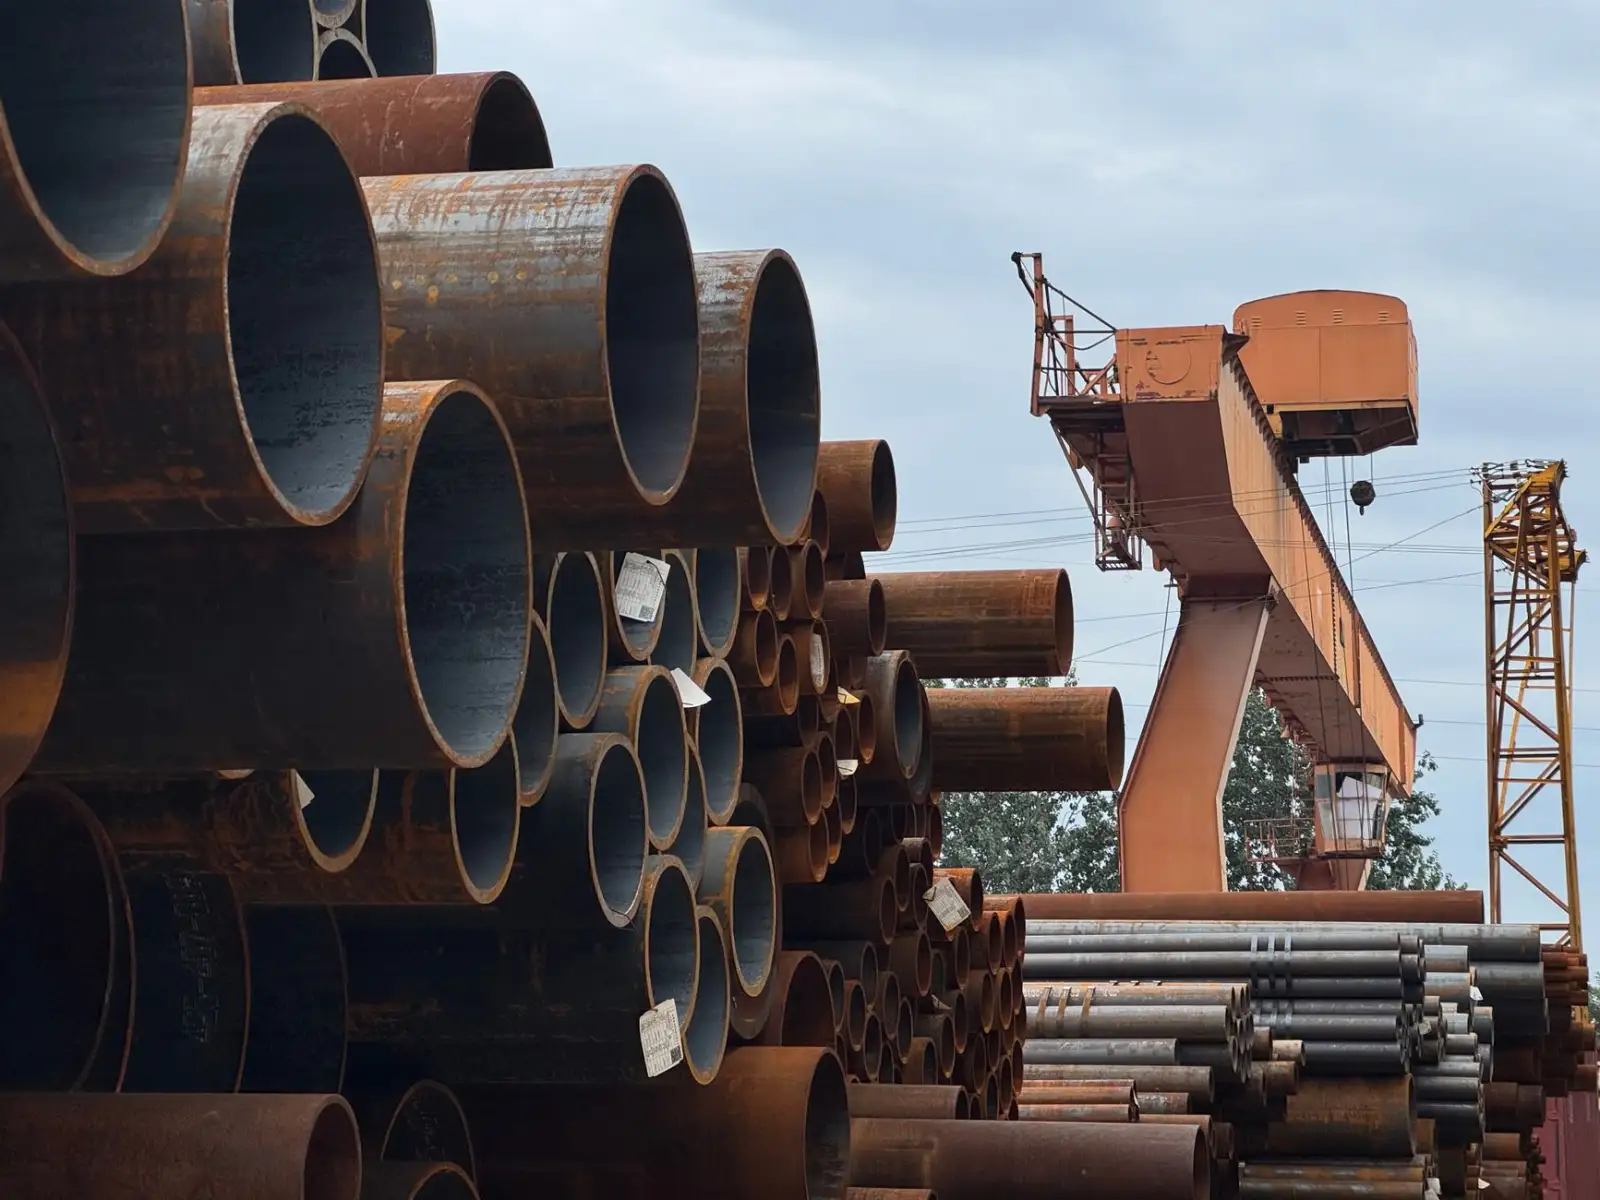
在钢结构网架行业干了十几年,见过太多项目在验收阶段因为杆件尺寸偏差或焊缝质量不过关而返工。问题往往不出在安装现场,而是源头——网架加工厂的质量控制体系存在漏洞。一座球形网架从钢板进厂到成品发运,中间要经过下料、成型、焊接、防腐等多道工序,任何一环失控,到了工地就是连锁反应。
原材料把关:质量的第一道闸门
钢管、钢板、螺栓球毛坯进厂时,如果只看出厂合格证而不做复检,风险很大。我们遇到过同一批次Q235B钢管屈服强度波动超过15%的情况,原因是轧制批次混料。规范的网架加工厂会对每批钢材做光谱分析和力学性能抽检,螺栓球毛坯还要检测化学成分中的硫磷含量——这两个指标超标,后续淬火容易开裂。
焊材管理同样容易被忽视。焊条受潮后焊缝气孔率会明显上升,我们厂里焊材库配了除湿机,焊条领用前必须在350℃烘干箱里保温1小时,领用后超过4小时未用完的必须退回。
加工制作阶段:精度控制的三个关键点
网架制作的精度直接决定现场网架安装能否顺利对孔。以下三个环节值得重点关注:
- 螺栓球加工:螺纹孔角度偏差需控制在±30′以内,否则高强螺栓拧入后杆件角度偏移,累积到整体结构上就是安装应力。我们采用数控专用机床加工,每件螺栓球打码追溯。
- 杆件下料与焊接:钢管下料长度公差控制在±1mm,端部坡口角度偏差不超过2°。焊接时采用CO₂气体保护焊打底,埋弧焊盖面,焊缝按二级焊缝标准做超声波探伤抽检。
- 预拼装检验:每批次抽取5%的球形网架单元进行地面预拼装,验证螺栓孔对位和杆件长度匹配性。这一步很多小厂省掉了,但恰恰是发现系统性偏差最有效的手段。
说到网架设计环节,加工厂的技术部门需要与设计院充分对接节点详图。有些项目设计图上的螺栓球规格与实际受力计算不匹配,加工前就要提出深化建议,避免成品到了现场才发现问题。
防腐涂装与成品出厂:最后一道防线
抛丸除锈等级达到Sa2.5是基本要求,但实际执行中,钢丸粒径配比和抛丸速度对表面粗糙度影响很大。粗糙度不够,底漆附着力下降;过度抛丸则会造成薄壁钢管变形。涂装环节要控制每道漆的干膜厚度和间隔时间,总干膜厚度按设计要求逐件测厚记录。
成品出厂前的检验清单应该包括:杆件长度复测、螺栓球螺纹通止规检验、焊缝外观全检、涂层测厚、构件编号与发运清单核对。钢结构网架构件种类多、数量大,编号错一件就可能让工地停工等货。
建议采购方在考察网架加工厂时,不要只看厂房面积和设备清单,重点翻阅近半年的原材料复检报告、焊缝探伤记录和预拼装检验台账——这些过程记录比任何宣传资料都更能说明一家网架加工企业的质量管控是否真正落地。
关键词:网架加工厂,球形网架,螺栓球网架,网架加工,网架设计,网架制作,网架安装,钢结构网架